ابحث عما تريد
نايلون مملوء بالزجاج: 0.1 ٪ رطوبة تأتي قبل درجة حرارة الذوبان
زمن:2026-10-30
تظهر الخطوط الفضية على جزء من النايلون مملوء بالزجاج ، وتكون الحركة الأولى على الأرض هي نفسها دائمًا: ارفع درجة الحرارة. 270 إلى 300. الأمر يزداد سوءًا. يوجد رقمان في الجزء العلوي من ورقة العملية ، وترتيبهما مهم - التجفيف يقرر ما إذا كان يمكن تشغيل الوظيفة على الإطلاق ؛ تحدد درجة الحرارة مدى جودة مظهر الجزء
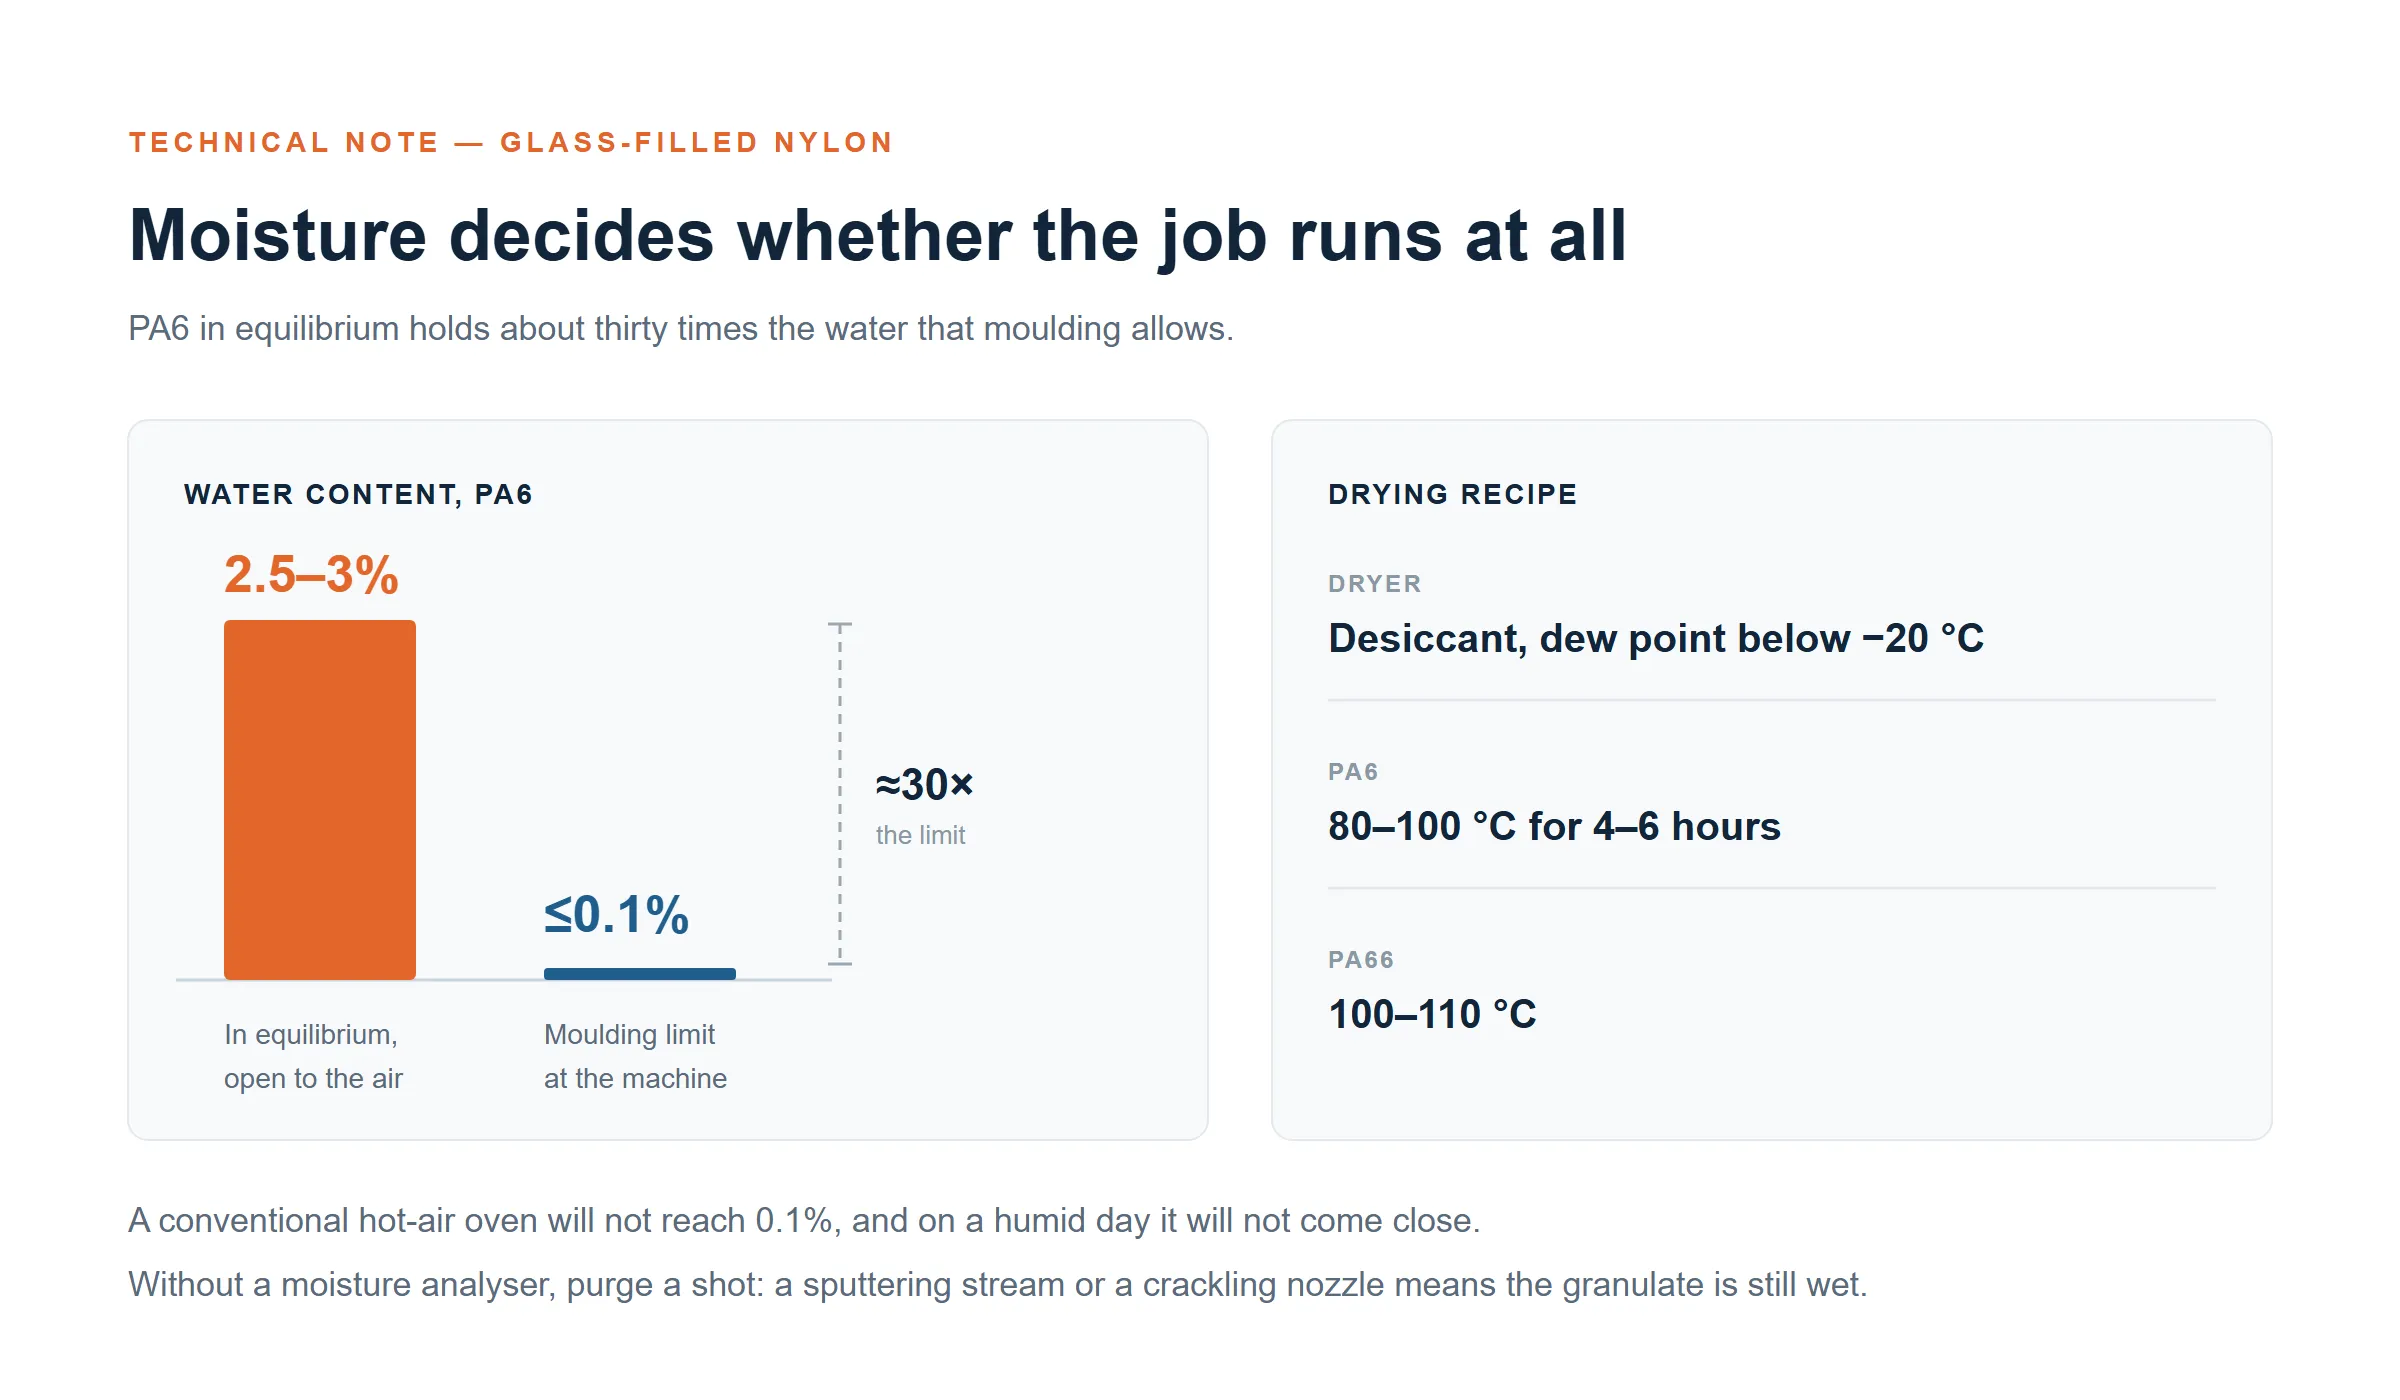
الشكل 1 - الفجوة هي المشكلة برمتها: 2.5-3 ٪ مقابل حد 0.1 ٪.
يقرر التجفيف ما إذا كانت الوظيفة تعمل على الإطلاق
السلطة الفلسطينية تمتص الماء. PA6 يجلس في 2.5-3 ٪ رطوبة في التوازن ، في حين أن صب يريد ≤ 0.1 ٪ - ما يقرب من ثلاثين مرة أقل. لن يصل مجفف الهواء الساخن التقليدي إلى هناك ، وفي يوم رطب لن يقترب. استخدم مجففًا مجففًا بنقطة ندى أقل من -20 درجة مئوية. PA6: 80-100 درجة مئوية لمدة 4-6 ساعات. PA66: 100-110 درجة مئوية.
الوقت ليس هو المعيار - قياس الرطوبة هو
بدون محلل الرطوبة ، تطهير لقطة: تيار الاخرق ، فوهة طقطقة ، خطوط الفضة على الجزء. الحبيبات لا تزال رطبة.
Setpoint لا تذوب درجة الحرارة
التدفئة القص يضع ذوبان 10-20 درجة مئوية فوق إعداد برميل ، وبالتالي فإن لوحة يخبرك شيء مفيد. PA6 + فرنك غيني: 250-270 درجة مئوية تذوب. PA66 + فرنك غيني: 270-300 درجة مئوية. العفن في 80-100 درجة مئوية.
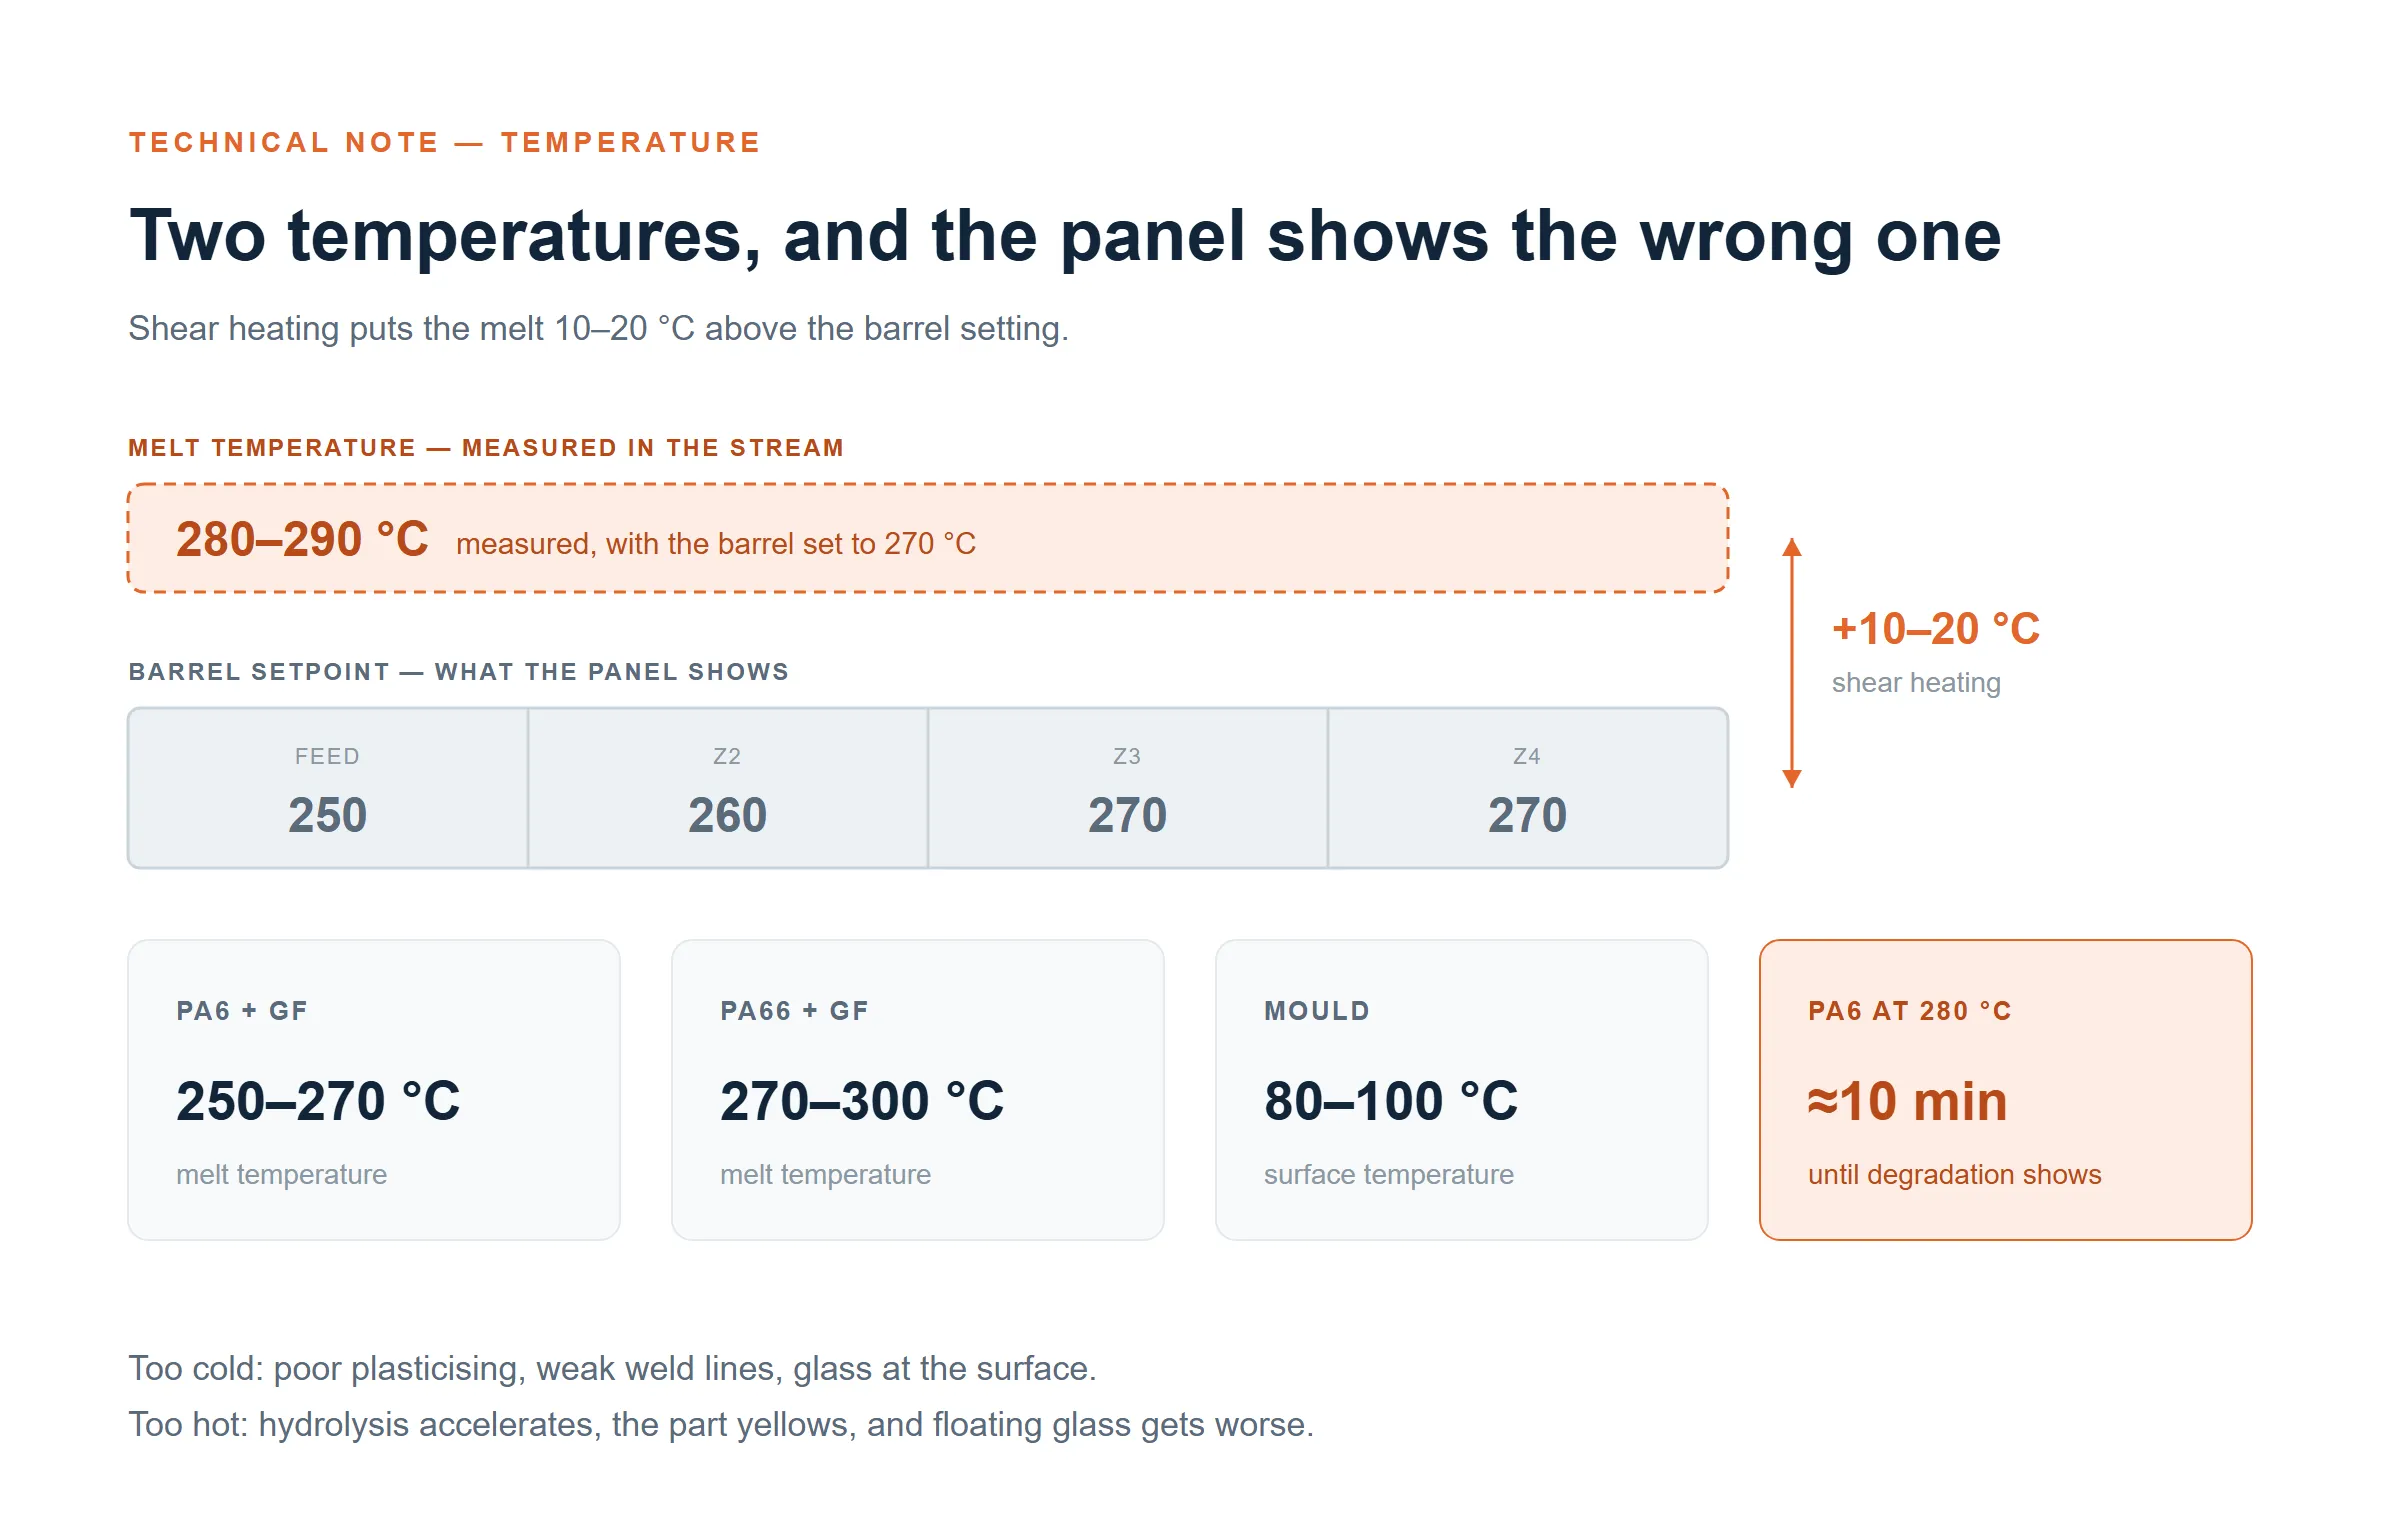 الشكل 2 - نقطة الضبط هي ما كتبته ؛ درجة حرارة الذوبان هي ما يراه الراتنج.
بارد جدا ، وتحصل على البلاستيسينغ الفقراء ، وخطوط اللحام ضعيفة والزجاج على السطح. حار جدا ، ويتسارع التحلل المائي: قطرات الوزن الجزيئي ، والجزء الأصفر ، واللزوجة المتساقطة يجعل الزجاج العائم أسوأ.
المسألتين واحد
مع استمرار وجود الماء ، تعني درجة الحرارة المرتفعة تحللًا مائيًا أسرع - تنهار المادة في البرميل قبل أن تصل إلى التجويف. عند 280 درجة مئوية ، يتحلل PA6 بشكل ملحوظ بعد حوالي عشر دقائق من الإقامة. حجم البرميل إلى 1.5-2 × اللقطة ، وتطهير قبل التوقف ، وإسقاط درجة حرارة الفوهة. لا تدعها تجلس هناك الطبخ.
ملاحظة واحدة على اللون
الناقل لديه لتتناسب مع الراتنج قاعدة - الناقل السلطة الفلسطينية للسلطة الفلسطينية. سوف ماستر PE الناقل delaminate وتطفو. تجفيف ماستر أيضا.
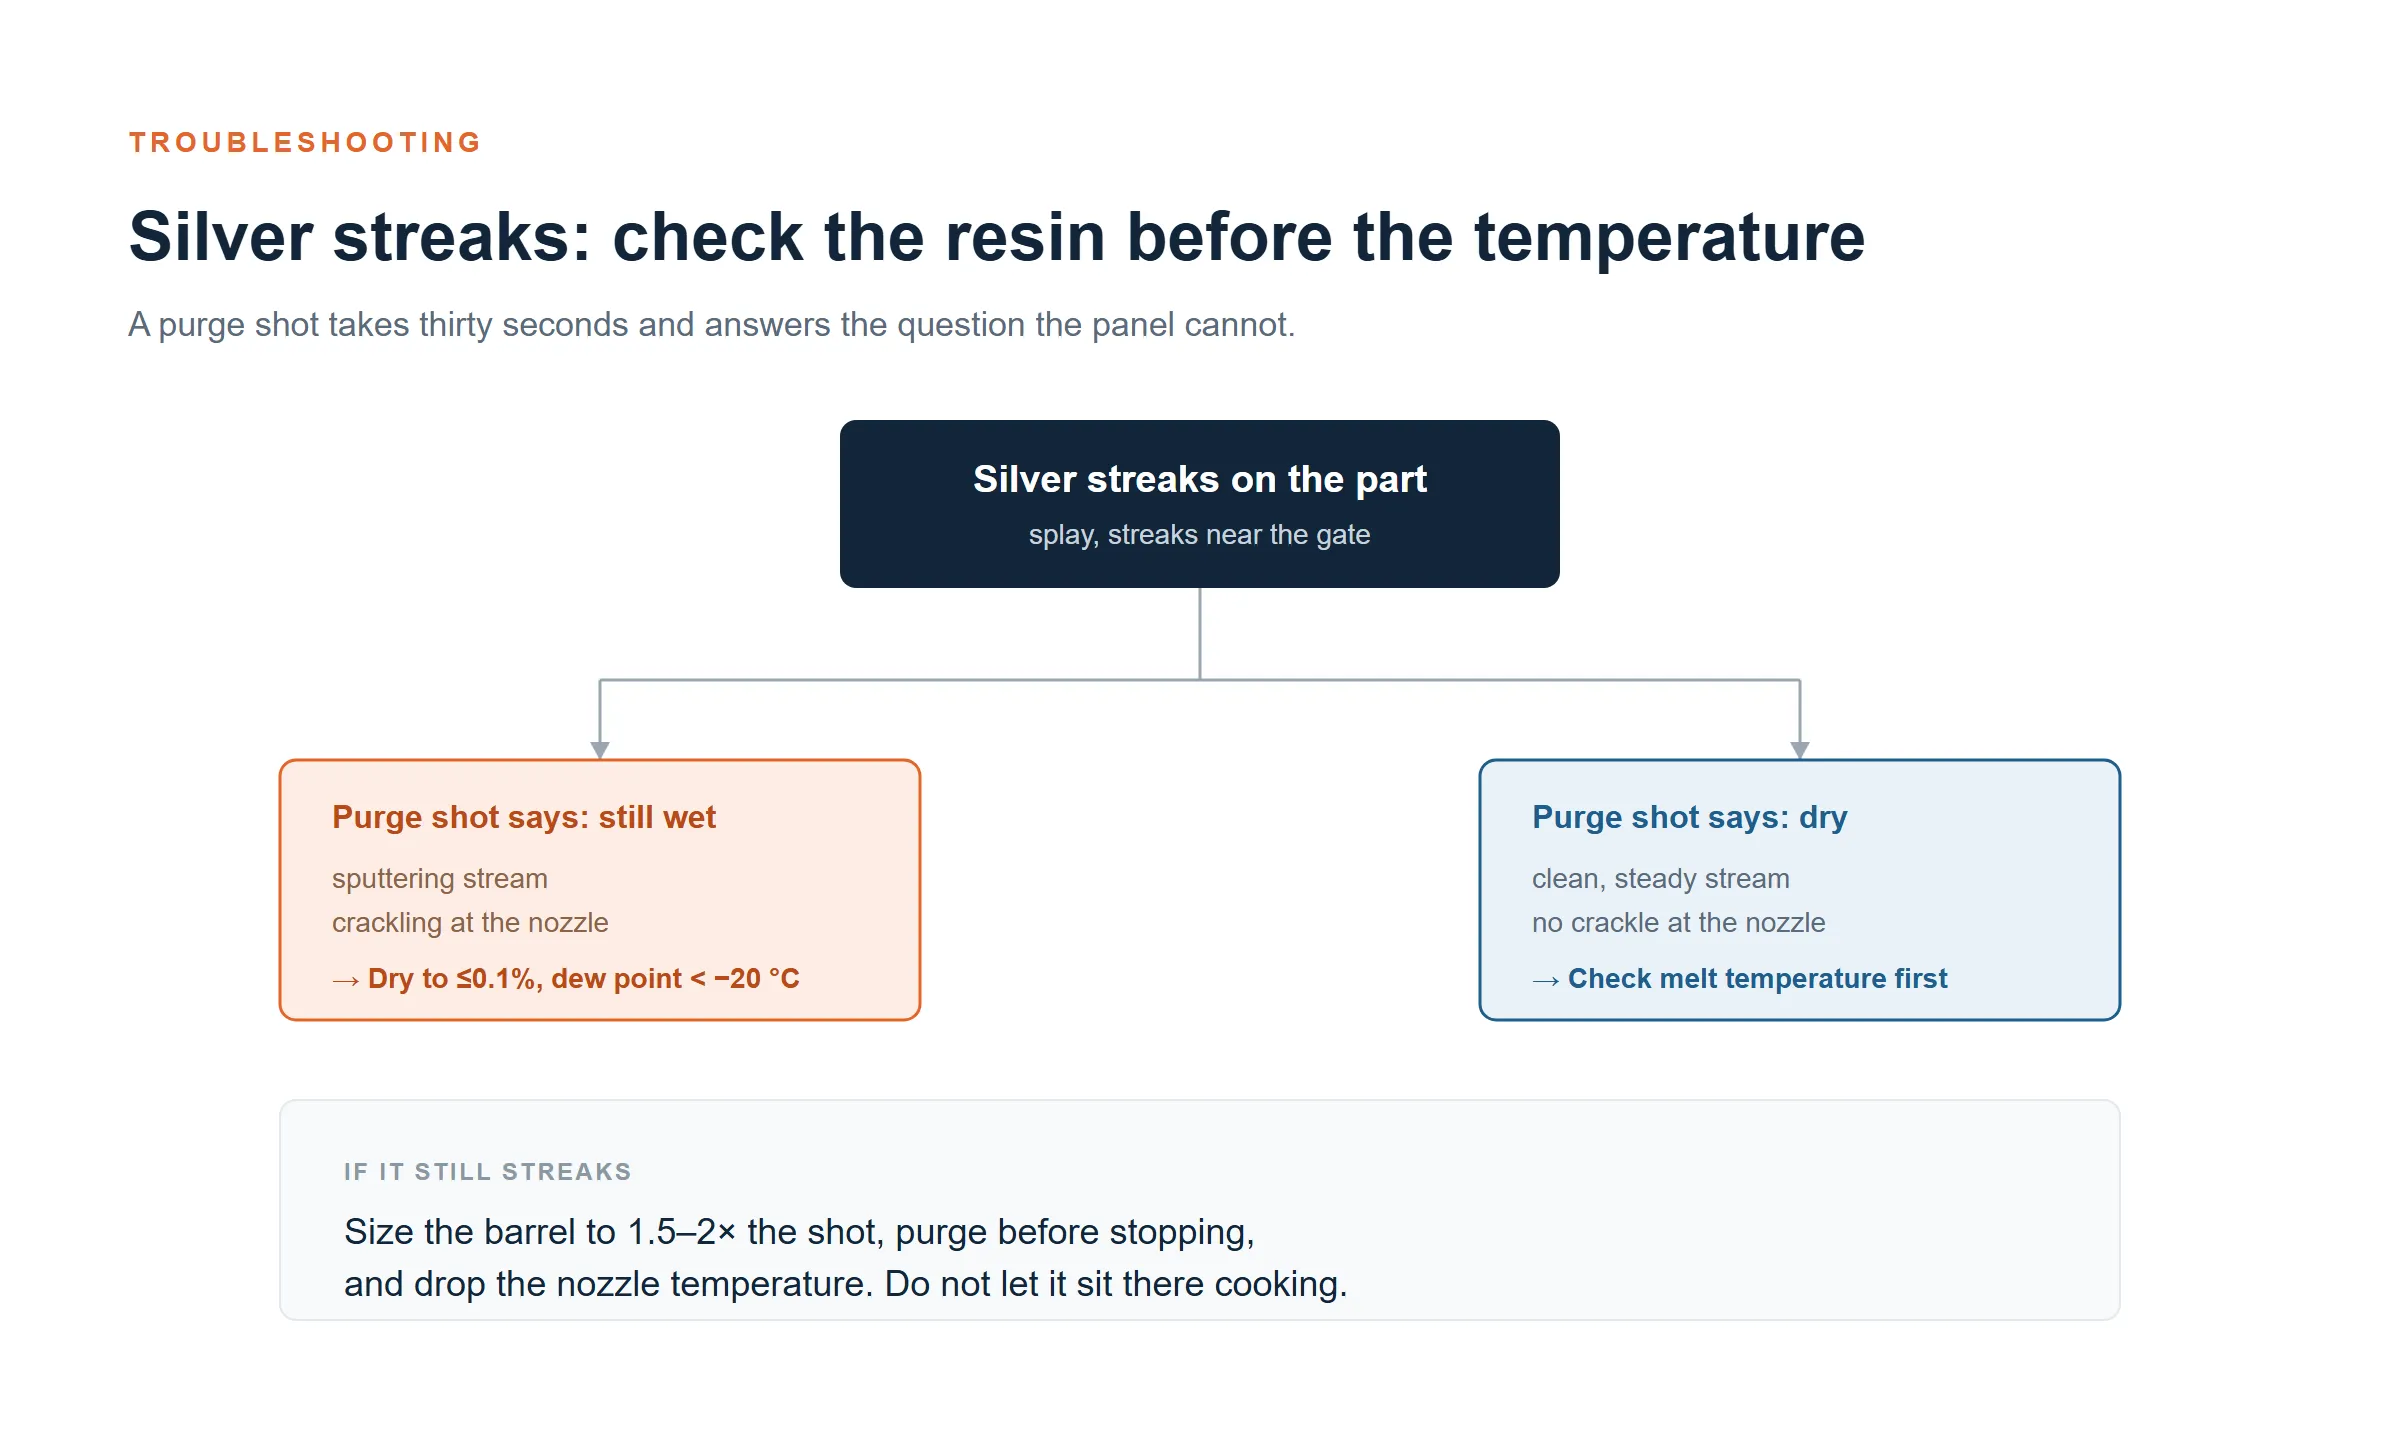
الشكل 3 - ثلاثون ثانية عند الفوهة تدق ساعة من مطاردة إعدادات درجة الحرارة.
تظهر الخطوط الفضية على جزء من النايلون مملوء بالزجاج ، وتكون الحركة الأولى على الأرض هي نفسها دائمًا: ارفع درجة الحرارة. 270 إلى 300. الأمر يزداد سوءًا. يوجد رقمان في الجزء العلوي من ورقة العملية ، وترتيبهما مهم - التجفيف يقرر ما إذا كان يمكن تشغيل الوظيفة على الإطلاق ؛ تحدد درجة الحرارة مدى جودة مظهر الجزء.
الشكل 1 - الفجوة هي المشكلة برمتها: 2.5-3 ٪ مقابل حد 0.1 ٪.
يقرر التجفيف ما إذا كانت الوظيفة تعمل على الإطلاق
السلطة الفلسطينية تمتص الماء. PA6 يجلس في 2.5-3 ٪ رطوبة في التوازن ، في حين أن صب يريد ≤ 0.1 ٪ - ما يقرب من ثلاثين مرة أقل. لن يصل مجفف الهواء الساخن التقليدي إلى هناك ، وفي يوم رطب لن يقترب. استخدم مجففًا مجففًا بنقطة ندى أقل من -20 درجة مئوية. PA6: 80-100 درجة مئوية لمدة 4-6 ساعات. PA66: 100-110 درجة مئوية.
الوقت ليس هو المعيار - قياس الرطوبة هو
بدون محلل الرطوبة ، تطهير لقطة: تيار الاخرق ، فوهة طقطقة ، خطوط الفضة على الجزء. الحبيبات لا تزال رطبة.
Setpoint لا تذوب درجة الحرارة
التدفئة القص يضع ذوبان 10-20 درجة مئوية فوق إعداد برميل ، وبالتالي فإن لوحة يخبرك شيء مفيد. PA6 + فرنك غيني: 250-270 درجة مئوية تذوب. PA66 + فرنك غيني: 270-300 درجة مئوية. العفن في 80-100 درجة مئوية.
الشكل 2 - نقطة الضبط هي ما كتبته ؛ درجة حرارة الذوبان هي ما يراه الراتنج.
بارد جدا ، وتحصل على البلاستيسينغ الفقراء ، وخطوط اللحام ضعيفة والزجاج على السطح. حار جدا ، ويتسارع التحلل المائي: قطرات الوزن الجزيئي ، والجزء الأصفر ، واللزوجة المتساقطة يجعل الزجاج العائم أسوأ.
المسألتين واحد
مع استمرار وجود الماء ، تعني درجة الحرارة المرتفعة تحللًا مائيًا أسرع - تنهار المادة في البرميل قبل أن تصل إلى التجويف. عند 280 درجة مئوية ، يتحلل PA6 بشكل ملحوظ بعد حوالي عشر دقائق من الإقامة. حجم البرميل إلى 1.5-2 × اللقطة ، وتطهير قبل التوقف ، وإسقاط درجة حرارة الفوهة. لا تدعها تجلس هناك الطبخ.
ملاحظة واحدة على اللون
الناقل لديه لتتناسب مع الراتنج قاعدة - الناقل السلطة الفلسطينية للسلطة الفلسطينية. سوف ماستر PE الناقل delaminate وتطفو. تجفيف ماستر أيضا.
الشكل 3 - ثلاثون ثانية عند الفوهة تدق ساعة من مطاردة إعدادات درجة الحرارة.
اتصل بنا
الهاتف: + 86 757 8118 6668 / + 86 139 2320 6383
الخط الساخن للمبيعات: + 86 139 2320 6383
عنوان: رقم 55 ، شارع Yong 'an ، قوانياو ، مدينة شيشان ، منطقة نانهاى ، مدينة فوشان بمقاطعة قوانغدونغ ، والصين.
حقوق الطبع والنشر © 2026 قوانغدونغ Jolink التكنولوجيا المحدودة