ابحث عما تريد
ما يحدث في الواقع داخل التوأم برغي الطارد
زمن:2026-09-30
هذا الشهر ، وصل الطارد المزدوج المسمار الجديد إلى المصنع.
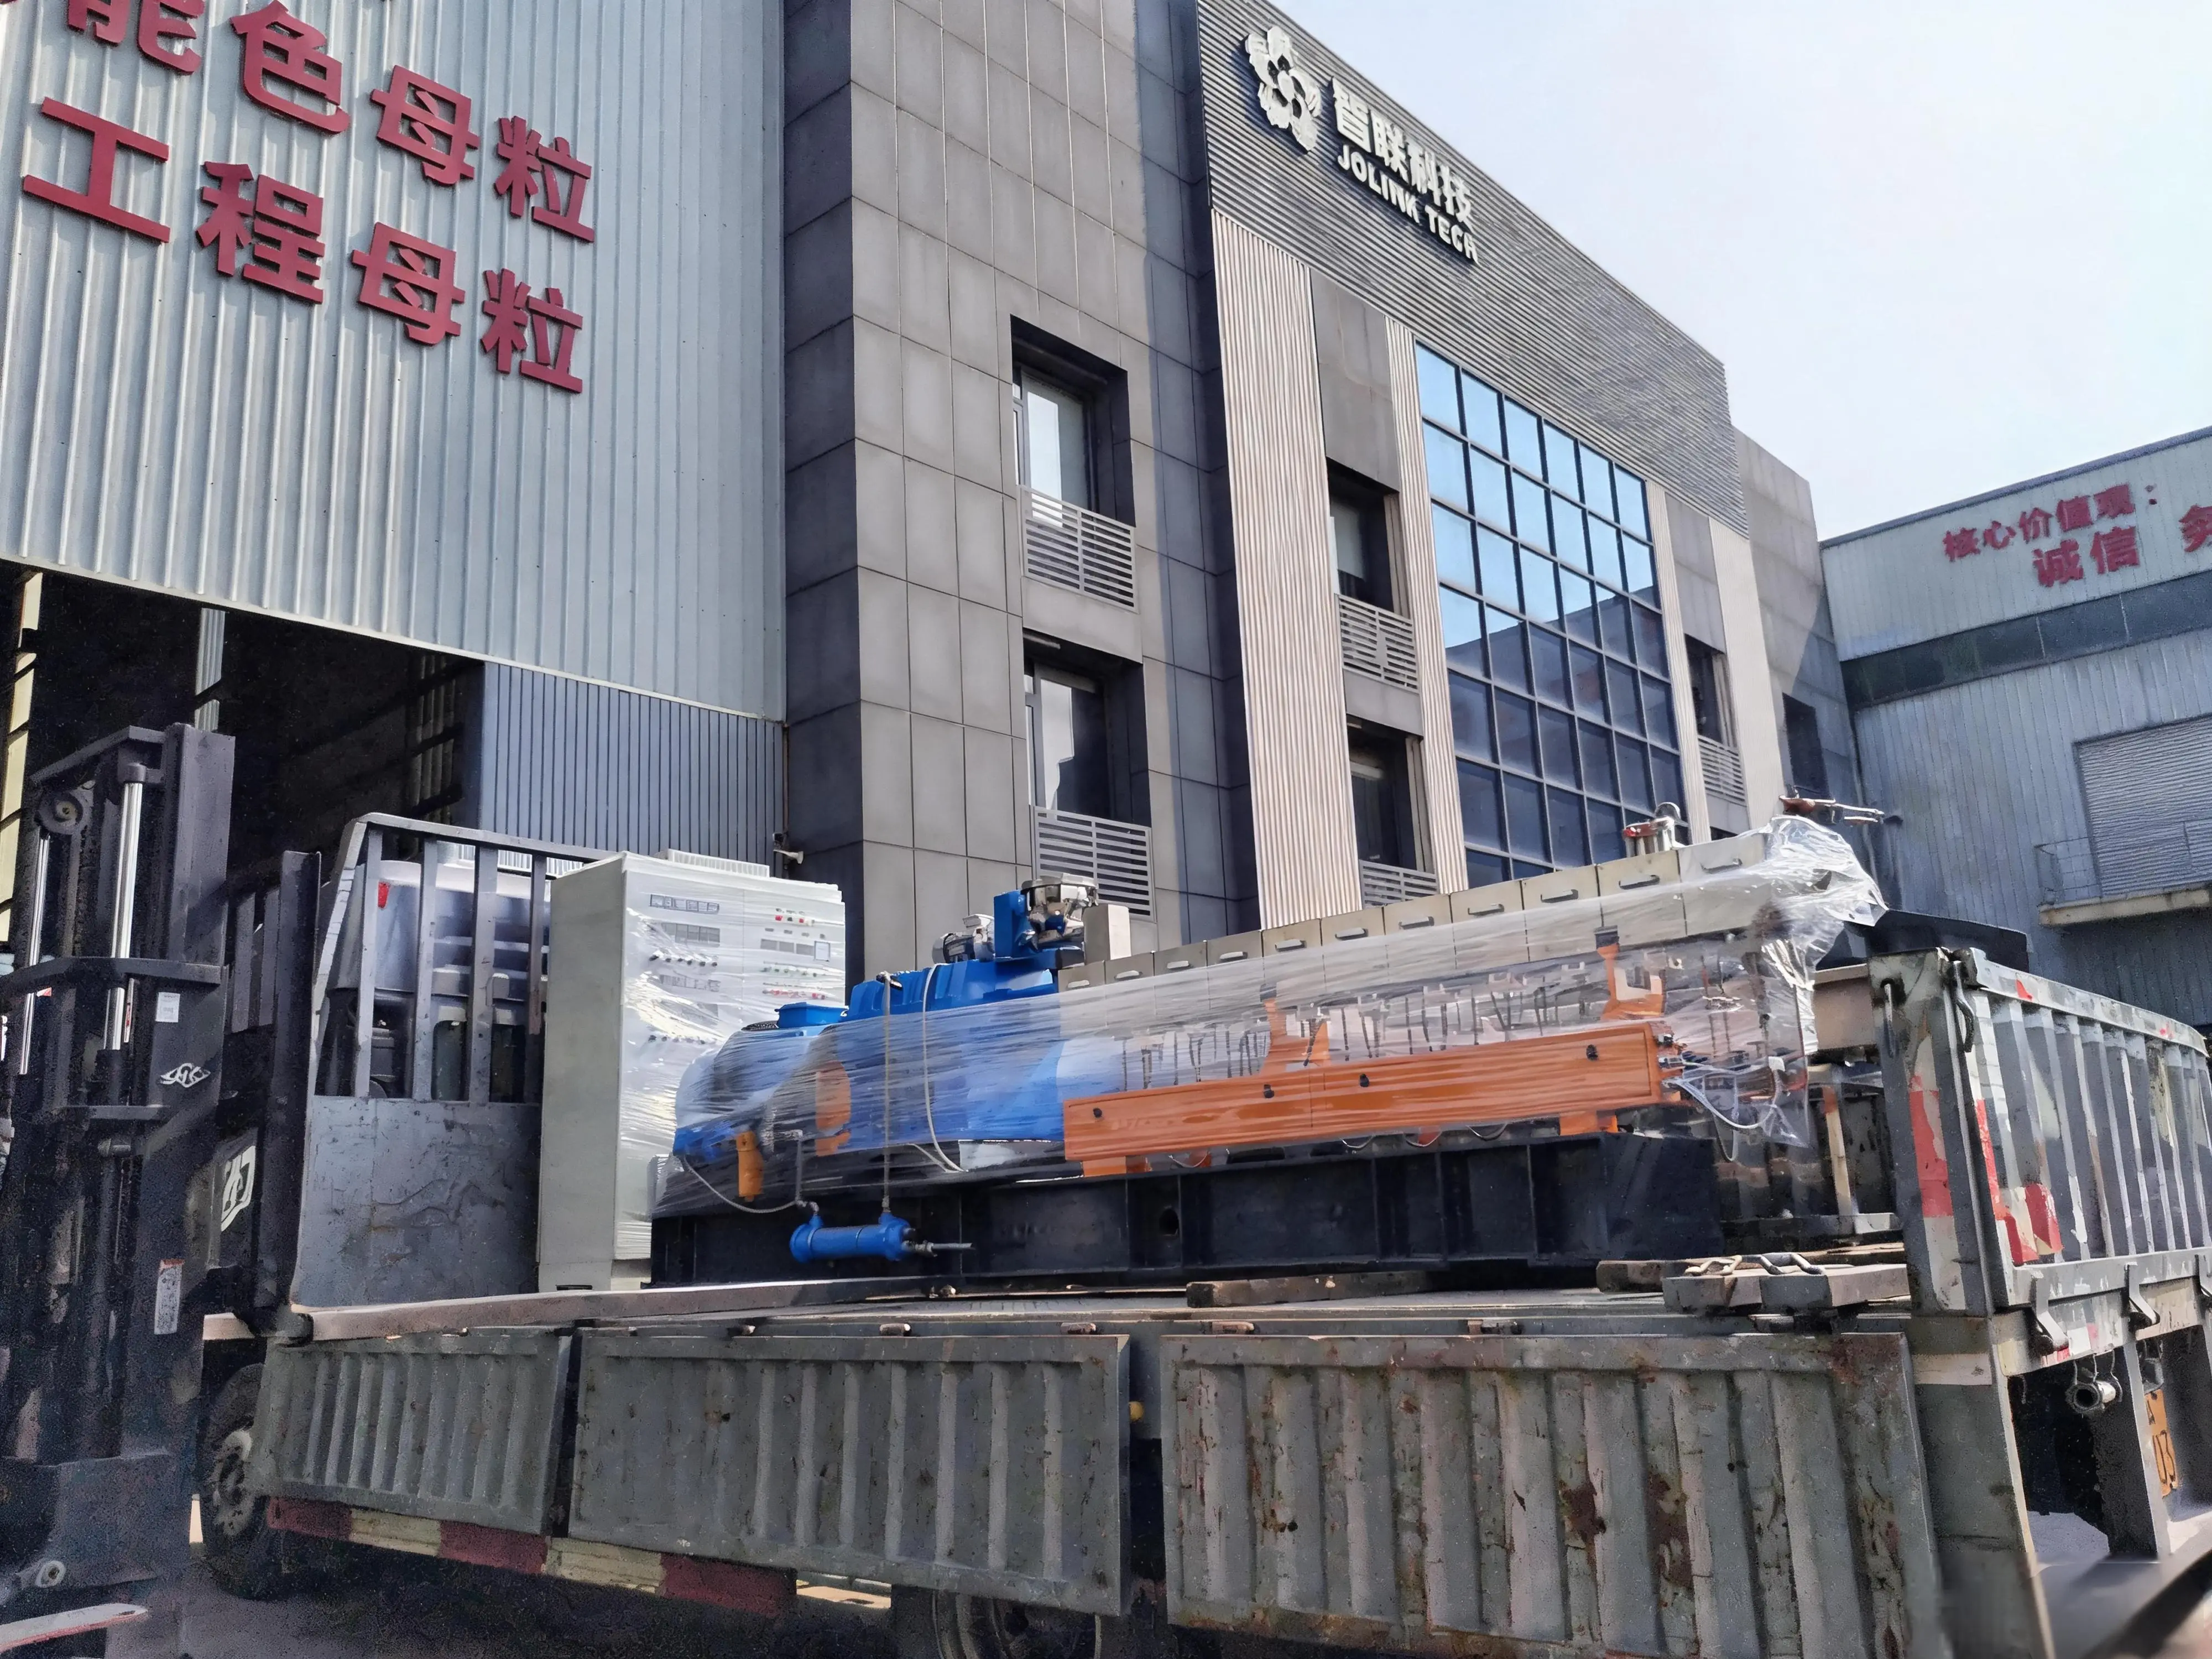
التركيب ، الأسلاك ، التكليف - الورشة كان مكانًا مزدحمًا.
سأل أحد الزملاء: ما الذي يتغير به الطارد الجديد بالفعل ؟
للإجابة على ذلك ، من المفيد العودة إلى حبة ماستر سوداء واحدة.
من القادوس إلى رأس القالب ، ما الذي يمر به بالفعل داخل جهاز بثق مزدوج اللولب ؟
ما قبل الخلط
يتم شحن المسحوق في خلاط عالي السرعة وخلطه لمدة 1-2 دقيقة.
ثم تضاف الإضافات لخطوة طلاء تبلل الصباغ ، وأخيراً يضاف الراتنج الأساسي وعامل التشتيت ويخلطان لبضع دقائق أخرى.
إذا تم شحن كل شيء دفعة واحدة ، فلن يتم ترطيب الصباغ ومغلفه بشكل صحيح ، مما يقوض التشتت.
يتراكم المسحوق أيضًا بشكل كبير على جدار غرفة الخلاط وشفراته - وهو خطأ يستحق تجنبه في إنتاج الدُفعات الرئيسية.
إذن ماذا يحدث في كل مرحلة وأين ؟ ها هي الرحلة ، منطقة تلو الأخرى.
منطقة التغذية: ضغط المسحوق
يدخل أسود الكربون والراتنج الحامل والمواد المضافة إلى البرميل كمسحوق سائب.
المسمار ينقلهم إلى الأمام ويضغط عليهم.
يتم الاحتفاظ بدرجة حرارة البرميل منخفضة عن عمد في هذه المنطقة ، لذلك لا تذوب المادة قبل الأوان ولا يتم سد العلف.
منطقة الانصهار: أسود الكربون يحصل على أول طلاء له
برميل التدفئة جنبا إلى جنب مع القص المسمار يذوب الراتنج الناقل ، الذي يبلل ويغلف جزيئات الكربون الأسود.
يجب تغليف أسود الكربون بالذوبان أولاً - عندها فقط يعني التشتت في اتجاه مجرى النهر أي شيء.
منطقة خلط مشتتة: حيث تعمل المواد بجد
يتم ترتيب كتل العجن بزوايا متداخلة 30 درجة و 45 درجة و 60 درجة و 90 درجة.
في كل مرة تمر فيها المادة ، يتم تقسيمها وتمديدها وإعادة تجميعها.
هذا هو المكان الذي يتم فيه تكسير تكتلات الكربون الأسود - من عشرات الميكرونات إلى نطاق الميكرون الفرعي.
لماذا تبدو بعض الأصناف السوداء مشرقة وموحدة ، في حين أن البعض الآخر مليء بالبقع السوداء ؟ يتم رسم الخط الفاصل في هذه المنطقة.
منطقة خلط التوزيع: جعل تركيز موحدة
بمجرد فتح التكتلات ، لا يزال يتعين على الصباغ أن ينتشر بالتساوي خلال الذوبان.
القص هنا معتدل نسبيًا.
الهدف هو التوزيع الموحد ، وليس القص الصعب.
فراغ منطقة التهوية: إزالة الهواء والرطوبة
يتم سحب الهواء المحبوس في المسحوق ورطوبة السطح هنا.
التنفيس غير المكتمل يترك فراغات في الكريات ، وينتهي الأمر بمنتجات المصب بفقاعات وبقع سطحية.
منطقة بناء الضغط والتجانس: الاستقرار أولاً
تعمل العناصر اللولبية ذات الملعب العكسي على بناء الضغط وترك درجة حرارة الذوبان واللزوجة تستقر.
يظهر أي تقلب في الضغط فورًا كقطر حبلا غير متساوٍ - ويصبح حجم الحبيبات غير مستقر معه.
يموت الرأس: تشكيل فروع ، قطع الكريات
يتم بثق الذوبان إلى خيوط (أو تكوير مباشرة في حلقة مائية) ، ثم يتم تبريده بالماء وتقطيعه إلى كريات.
إذن كم مرة تعمل المادة بالفعل ؟
العد وحده ، شيء في حدود ألف مرة.
لكن الإجابة الأكثر أهمية ليست العد. هو ما إذا كانت كل تمريرة واحدة هي نفسها.
بضع درجات من الانجراف درجة الحرارة ، أو تكوين المسمار الذي لا يتطابق مع صياغة ، ونفس آلاف يمر يمكن أن تنتج تشتت أكثر فقرا بشكل ملحوظ.
عادةً ما يعود اختلاف اللون من دفعة إلى دفعة ، والبقع السوداء ، وتقلب مؤشر تدفق الذوبان (MFI) إلى هذا بالضبط.
هذا هو السبب في أننا استثمرنا في معدات جديدة. إذن ما الذي يجلبه الطارد المزدوج اللولب الجديد ؟
* يمكن أن تكون تكوينات المسمار صقل صياغة من قبل صياغة ، لذلك كل بيليه الخبرات كما متسقة تاريخ القص ممكن.
* تشديد التحكم في درجة الحرارة برميل يقلل من الاختلاف دفعة الناجمة عن الانجراف درجة الحرارة.
* عزم الدوران العالي والإنتاجية يحافظان على استقرار الإنتاج حتى في ظل جداول التسليم الضيقة.
تجديد المعدات ليس تجديدًا في حد ذاته.
أصبحت منتجات العملاء أرق وأكثر دقة ، كما أن متطلباتهم لجودة التشتت والاتساق من دفعة إلى دفعة تستمر في الارتفاع. يجب مواكبة المعدات وتكنولوجيا العمليات.
السؤال التالي: الآن بعد أن تم تشغيل الخط الجديد ، ما مدى تحسن التشتت بالفعل ، وما مدى اتساق الكريات ؟ في المقالة التالية ، ندع بيانات الاختبار تتحدث.
حول جولينك تك - Jolink Tech متخصصة في البحث والتطوير وإنتاج ماستر الأسود ، وتوفير حلول سوداء متسقة للأنابيب والأفلام والقولبة بالحقن وتطبيقات الكابلات. اترك تعليق أو أرسل لنا رسالة لطلب العينات والبيانات الفنية.
هذا الشهر ، وصل الطارد المزدوج المسمار الجديد إلى المصنع.
التركيب ، الأسلاك ، التكليف - الورشة كان مكانًا مزدحمًا.
سأل أحد الزملاء: ما الذي يتغير به الطارد الجديد بالفعل ؟
للإجابة على ذلك ، من المفيد العودة إلى حبة ماستر سوداء واحدة.
من القادوس إلى رأس القالب ، ما الذي يمر به بالفعل داخل جهاز بثق مزدوج اللولب ؟
ما قبل الخلط
يتم شحن المسحوق في خلاط عالي السرعة وخلطه لمدة 1-2 دقيقة.
ثم تضاف الإضافات لخطوة طلاء تبلل الصباغ ، وأخيراً يضاف الراتنج الأساسي وعامل التشتيت ويخلطان لبضع دقائق أخرى.
إذا تم شحن كل شيء دفعة واحدة ، فلن يتم ترطيب الصباغ ومغلفه بشكل صحيح ، مما يقوض التشتت.
يتراكم المسحوق أيضًا بشكل كبير على جدار غرفة الخلاط وشفراته - وهو خطأ يستحق تجنبه في إنتاج الدُفعات الرئيسية.
إذن ماذا يحدث في كل مرحلة وأين ؟ ها هي الرحلة ، منطقة تلو الأخرى.
منطقة التغذية: ضغط المسحوق
يدخل أسود الكربون والراتنج الحامل والمواد المضافة إلى البرميل كمسحوق سائب.
المسمار ينقلهم إلى الأمام ويضغط عليهم.
يتم الاحتفاظ بدرجة حرارة البرميل منخفضة عن عمد في هذه المنطقة ، لذلك لا تذوب المادة قبل الأوان ولا يتم سد العلف.
منطقة الانصهار: أسود الكربون يحصل على أول طلاء له
برميل التدفئة جنبا إلى جنب مع القص المسمار يذوب الراتنج الناقل ، الذي يبلل ويغلف جزيئات الكربون الأسود.
يجب تغليف أسود الكربون بالذوبان أولاً - عندها فقط يعني التشتت في اتجاه مجرى النهر أي شيء.
منطقة خلط مشتتة: حيث تعمل المواد بجد
يتم ترتيب كتل العجن بزوايا متداخلة 30 درجة و 45 درجة و 60 درجة و 90 درجة.
في كل مرة تمر فيها المادة ، يتم تقسيمها وتمديدها وإعادة تجميعها.
هذا هو المكان الذي يتم فيه تكسير تكتلات الكربون الأسود - من عشرات الميكرونات إلى نطاق الميكرون الفرعي.
لماذا تبدو بعض الأصناف السوداء مشرقة وموحدة ، في حين أن البعض الآخر مليء بالبقع السوداء ؟ يتم رسم الخط الفاصل في هذه المنطقة.
منطقة خلط التوزيع: جعل تركيز موحدة
بمجرد فتح التكتلات ، لا يزال يتعين على الصباغ أن ينتشر بالتساوي خلال الذوبان.
القص هنا معتدل نسبيًا.
الهدف هو التوزيع الموحد ، وليس القص الصعب.
فراغ منطقة التهوية: إزالة الهواء والرطوبة
يتم سحب الهواء المحبوس في المسحوق ورطوبة السطح هنا.
التنفيس غير المكتمل يترك فراغات في الكريات ، وينتهي الأمر بمنتجات المصب بفقاعات وبقع سطحية.
منطقة بناء الضغط والتجانس: الاستقرار أولاً
تعمل العناصر اللولبية ذات الملعب العكسي على بناء الضغط وترك درجة حرارة الذوبان واللزوجة تستقر.
يظهر أي تقلب في الضغط فورًا كقطر حبلا غير متساوٍ - ويصبح حجم الحبيبات غير مستقر معه.
يموت الرأس: تشكيل فروع ، قطع الكريات
يتم بثق الذوبان إلى خيوط (أو تكوير مباشرة في حلقة مائية) ، ثم يتم تبريده بالماء وتقطيعه إلى كريات.
إذن كم مرة تعمل المادة بالفعل ؟
العد وحده ، شيء في حدود ألف مرة.
لكن الإجابة الأكثر أهمية ليست العد. هو ما إذا كانت كل تمريرة واحدة هي نفسها.
بضع درجات من الانجراف درجة الحرارة ، أو تكوين المسمار الذي لا يتطابق مع صياغة ، ونفس آلاف يمر يمكن أن تنتج تشتت أكثر فقرا بشكل ملحوظ.
عادةً ما يعود اختلاف اللون من دفعة إلى دفعة ، والبقع السوداء ، وتقلب مؤشر تدفق الذوبان (MFI) إلى هذا بالضبط.
هذا هو السبب في أننا استثمرنا في معدات جديدة. إذن ما الذي يجلبه الطارد المزدوج اللولب الجديد ؟
* يمكن أن تكون تكوينات المسمار صقل صياغة من قبل صياغة ، لذلك كل بيليه الخبرات كما متسقة تاريخ القص ممكن.
* تشديد التحكم في درجة الحرارة برميل يقلل من الاختلاف دفعة الناجمة عن الانجراف درجة الحرارة.
* عزم الدوران العالي والإنتاجية يحافظان على استقرار الإنتاج حتى في ظل جداول التسليم الضيقة.
تجديد المعدات ليس تجديدًا في حد ذاته.
أصبحت منتجات العملاء أرق وأكثر دقة ، كما أن متطلباتهم لجودة التشتت والاتساق من دفعة إلى دفعة تستمر في الارتفاع. يجب مواكبة المعدات وتكنولوجيا العمليات.
السؤال التالي: الآن بعد أن تم تشغيل الخط الجديد ، ما مدى تحسن التشتت بالفعل ، وما مدى اتساق الكريات ؟ في المقالة التالية ، ندع بيانات الاختبار تتحدث.
حول جولينك تك - Jolink Tech متخصصة في البحث والتطوير وإنتاج ماستر الأسود ، وتوفير حلول سوداء متسقة للأنابيب والأفلام والقولبة بالحقن وتطبيقات الكابلات. اترك تعليق أو أرسل لنا رسالة لطلب العينات والبيانات الفنية.
سابق:لا مزيد من البيانات
التالي:كيف تنتج ماستر ؟
اتصل بنا
الهاتف: + 86 757 8118 6668 / + 86 139 2320 6383
الخط الساخن للمبيعات: + 86 139 2320 6383
عنوان: رقم 55 ، شارع Yong 'an ، قوانياو ، مدينة شيشان ، منطقة نانهاى ، مدينة فوشان بمقاطعة قوانغدونغ ، والصين.
حقوق الطبع والنشر © 2026 قوانغدونغ Jolink التكنولوجيا المحدودة